pabrik
33 TON: pembuatan peredam kecepatan luar biasa untuk mesin penggiling bundar
Ditujukan untuk pelaku industri baja yang berbasis di Italia, MERGER memproduksi komponen transmisi daya dari pabrik penggilingan bundar, termasuk reduktor utama 33 ton dan dua reduktor kerucut masing-masing 10 ton.
Rancangan penggabungan 100% untuk pemain industri baja Italia.
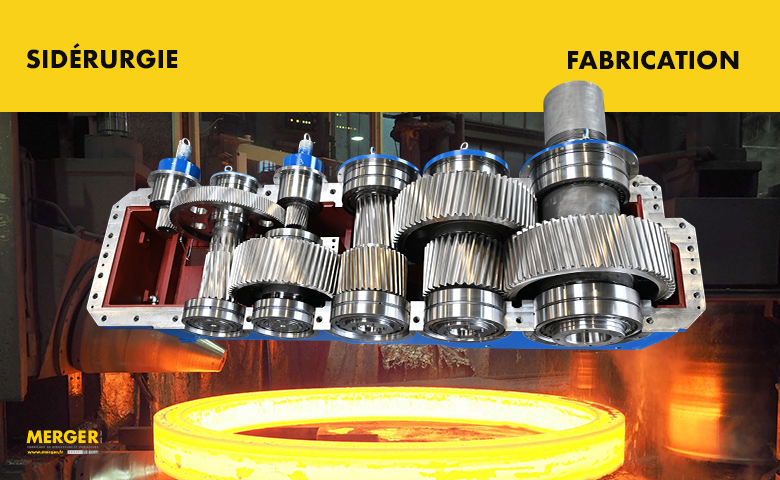
MERGER merancang, merakit, dan menguji di bengkelnya di Corbas sebuah sistem transmisi mekanis dengan massa total 53 ton . Peralatan ini, yang terdiri dari dua reduktor kerucut 10 ton dan satu reduktor utama 33 ton, ditujukan untuk modernisasi pabrik penggilingan melingkar radial-aksial yang dioperasikan oleh sebuah perusahaan baja yang berbasis di Italia.
Restrukturisasi sistem penggerak mesin penggilingan: tantangan industri klien.
Produsen baja tersebut telah melakukan restrukturisasi sistem penggeraknya untuk memenuhi tiga tujuan utama:
- Mengembangkan infrastruktur untuk mengizinkan pengguliran panas mahkota baja diameter atasan, suatu operasi yang membutuhkan peningkatan torsi yang diterapkan secara signifikan.
- Batasi keragaman ruangan Suku cadang disimpan di lokasi dengan menerapkan satu jenis motorisasi untuk seluruh proses (penggunaan eksklusif motor listrik tipe ABB M3BP 400, masing-masing menghasilkan daya 630 kW).
- Hilangkan risiko waktu henti yang tidak terencana.Dalam pembuatan baja, kegagalan transmisi pada aliran panas menyebabkan pendinginan lembaran logam, kehilangan bahan baku, dan peningkatan biaya. Kepatuhan harus dipenuhi. 100% terverifikasi dari pabrik sebelum pengiriman sebagai bagian dari penugasan segera.
Tantangan teknis: fitur spesifik dari gearbox MERGER
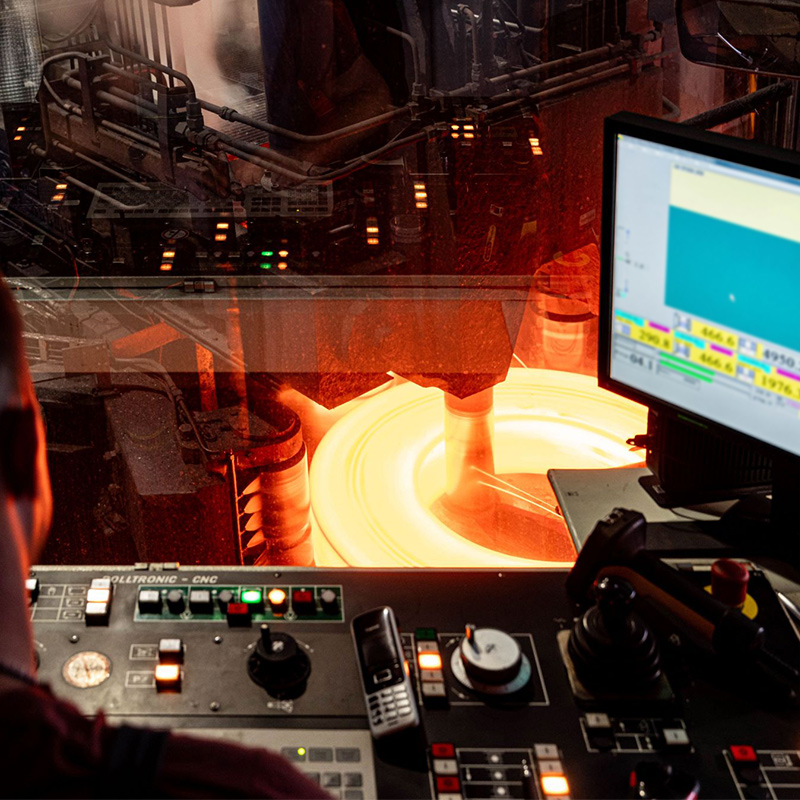
Mesin penggiling awalnya menerima lembaran baja mentah berbentuk lingkaran tebal dan berdiameter kecil. Potongan padat ini dipanaskan hingga suhu tinggi agar mudah dibentuk. Rol utama kemudian memberikan tekanan terus menerus pada dinding cincin yang berputar ini. Di bawah pengaruh gaya mekanis ini, baja dihancurkan, diregangkan, dan ditipiskan. Material mengembang ke luar. Penggilingan mekanis ini meningkatkan diameter akhir cincin sekaligus mengurangi ketebalannya, sama seperti cincin adonan yang diperbesar dengan cara digiling. Untuk menahan tekanan mekanis yang ditimbulkan oleh aplikasi tersebut, tim kami harus memasang penahan beban aksial. Perhatian khusus diberikan pada ukurannya.
Lokasi dan fungsi reduktor utama 33 ton
Reducer utama menyediakan tenaga penggerak untuk mesin penggiling sentral. Fungsinya adalah untuk mentransmisikan daya yang dibutuhkan untuk mengubah bentuk dan meregangkan cincin baja panas.
Daya ini diperoleh dengan menggabungkan 2 motor tipe ABB M3BP 400, yang masing-masing menghasilkan daya 630 kW. Jika beroperasi secara bersamaan, daya total pada input gearbox adalah 1230 kW.
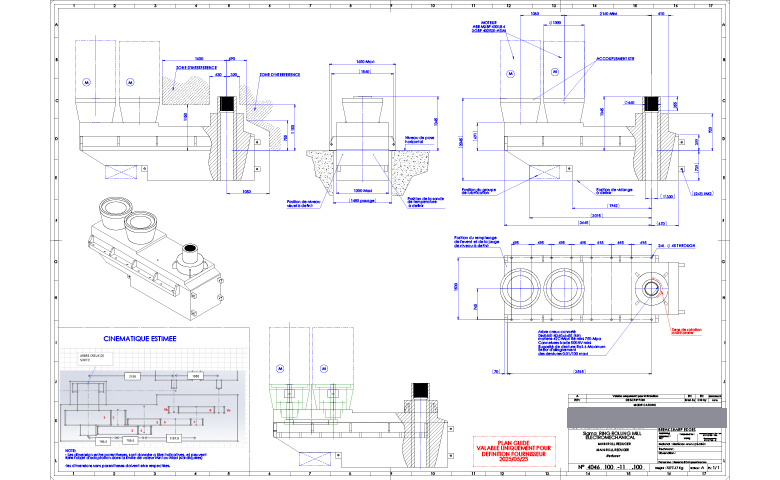
Kinematika dan penentuan dimensi kotak roda gigi utama
Cuplikan sinematik:
-
Arsitektur: Sistem pohon input paralel Input Ganda / Output Tunggal.
-
Tahapan reduksi: Konfigurasi rangkaian 4 roda gigi.
-
Aliran daya: Kedua roda gigi input kecepatan tinggi menerima daya dari kedua motor. Keduanya berpasangan dengan rangkaian roda gigi perantara umum untuk menggabungkan torsi. Kemudian, total daya ini ditransfer ke poros kecepatan rendah .
-
Arah putaran: Berlawanan arah jarum jam.
perekat
-
Rasio reduksi tepat: 80,248.
-
Daya nominal yang diterima: 2 x 630 kW (yaitu total daya terpasang sebesar 1.260 kW).
-
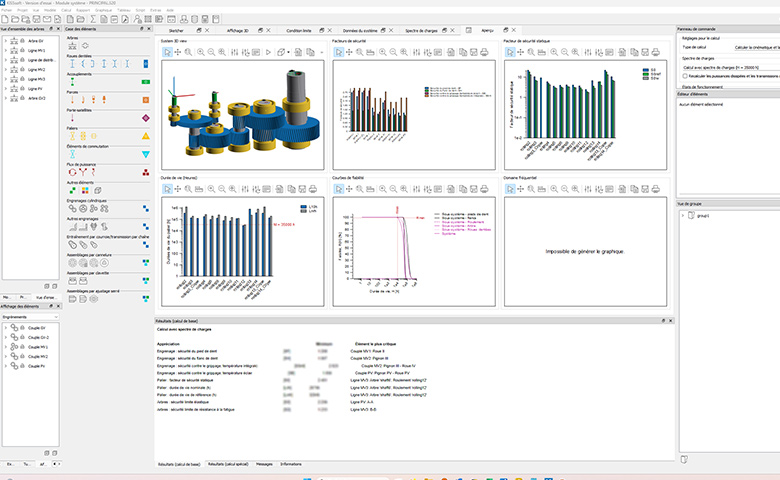
Perhitungan kekuatan: Kantor desain MERGER melakukan perhitungan geometri dan profil gigi menggunakan perangkat lunak KISSsoft sesuai dengan standar ISO 6336. Studi pelengkap dengan CETIM memvalidasi ketahanan garis poros terhadap tegangan termomekanik.
Karakteristik mekanis dan berat
Karakteristik mekanis:
-
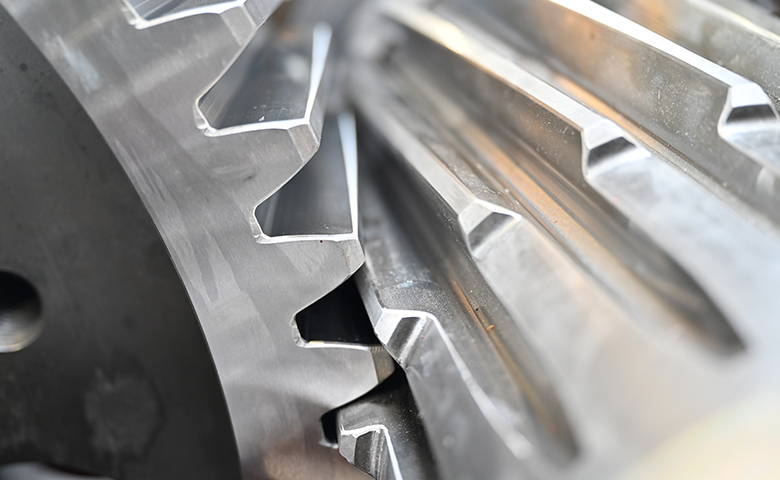
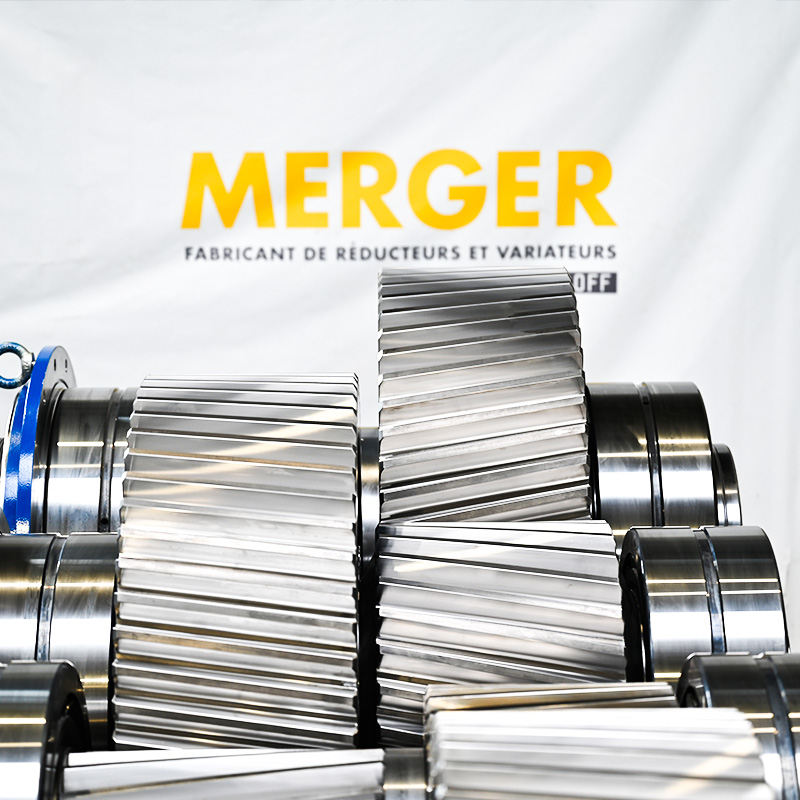
Material roda gigi: baja 18CrNiMo7-6. Dalam klasifikasi metalurgi, jenis baja ini secara definisi merupakan baja khusus untuk pengerasan permukaan. Kandungan karbonnya yang rendah (~0,18%) memerlukan aplikasi karbon permukaan (pengerasan permukaan) diikuti dengan perlakuan panas (pendinginan) dan proses temper stabilisasi untuk mencapai rasio kekerasan/pengerasan yang diinginkan. Operasi ini umumnya disebut sebagai CTR (pengerasan permukaan/pendinginan/tempering). Perlakuan panas ini dilakukan setelah roda gigi dipotong, tetapi sebelum tahap penggerindaan akhir.
-
Antarmuka koneksi dan keluaran: Poros beralur berongga sesuai DIN 5480 (N340 x 6 x 55 – 8H) . Poros ini menggunakan baja 42CrMo4 yang telah diolah ( Re > 750 MPa ) dengan alur yang dikeraskan secara induksi minimal 500 HV.
-
Panduan (Bantalan): Poros penggerak mengandalkan bantalan SKF berkapasitas tinggi . Bantalan ini memiliki celah radial C3 untuk menyerap ekspansi termal dalam proses pembuatan baja.
-
Pelumasan dan penyegelan: Sistem ini menggabungkan pelumasan percikan dengan pelumasan paksa dari unit pompa eksternal dengan filter dupleks. O-ring pada penutup dan segel labirin di saluran keluar poros memastikan penyegelan.
Berat:
-
Massa kosong: Sekitar 8.500 kg (27 ton).
-
Berat dalam kondisi berfungsi: 33.000 kg (33 ton). Berat ini termasuk tangki pelumas penuh, kopling, dan aksesori. Ini adalah transmisi terberat yang dibuat oleh MERGER di bengkelnya di Corbas (69).
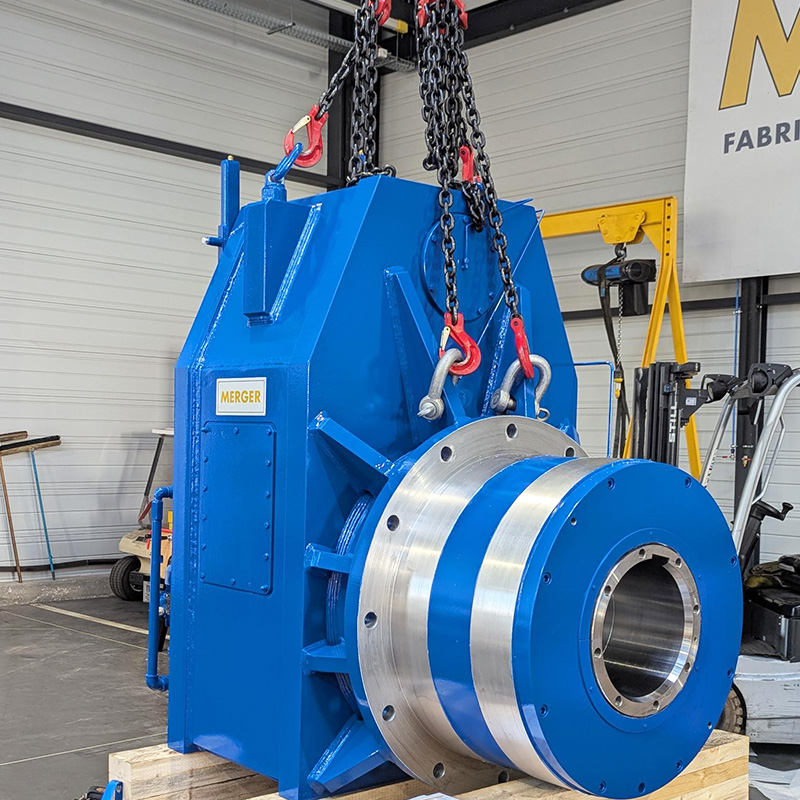
Reducer kerucut 10 ton
Kedua unit ini (kerucut atas dan bawah) mengatur transmisi daya pada sumbu geometris sekunder dan komplementer dari proses radial-aksial. Mereka menggerakkan kerucut yang menjepit dan mengkalibrasi baja pada permukaan ujungnya. Dengan demikian, mereka mengontrol ketinggian cincin sementara gearbox utama meningkatkan diameternya.
Kotak roda gigi ini ditempatkan tepat di sekitar area pembentukan . Kotak roda gigi ini miring 17,50° terhadap permukaan lantai pabrik penggilingan . Satu kotak roda gigi menggerakkan penggerak atas dan yang lainnya menggerakkan penggerak bawah. Kedua unit berputar berlawanan arah.
Kinematika dan penentuan dimensi pereduksi kerucut
Cuplikan sinematik:
-
Arsitektur: Reducer gabungan ortogonal.
-
Tahapan reduksi: Konfigurasi rangkaian 3 roda gigi.
-
Alur daya: Tahap input pertama menggunakan torsi spiral untuk mengubah arah poros input motor sebesar 90°. Kemudian, dua rangkaian roda gigi heliks paralel melakukan pengurangan kecepatan utama.
-
Arah putaran: Searah jarum jam dan berlawanan arah jarum jam.
Perekat:
-
Rasio reduksi tepat: 19,104.
-
Daya nominal yang diterima: 630 kW per unit.
-
Kecepatan nominal: Perangkat ini mengurangi kecepatan dari input 1.491 rpm (motor ABB M3BP 400) menjadi output 78 rpm.
-
Perhitungan daya tahan: Pemodelan di bawah KISSsoft menjamin perilaku gigi dalam menghadapi pembalikan siklus dan guncangan penetrasi pada billet baja.
Karakteristik mekanis dan berat dari 2 reduktor
Karakteristik mekanis:
-
Material roda gigi: Sama seperti reduktor utama , material untuk roda gigi heliks dan roda gigi bevel spiral adalah baja paduan yang dikeraskan permukaannya, ditempa, dan dihaluskan (CTR).
-
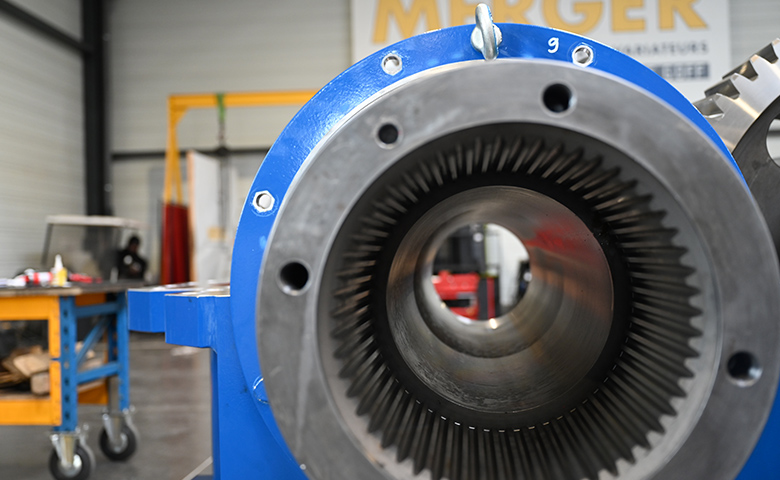
Antarmuka koneksi dan keluaran: Poros berongga kaku yang dihubungkan dengan cakram penyusut ( lubang ). Sistem ini memastikan koneksi gesekan tanpa kunci . Sistem ini menghilangkan celah mekanis dan tidak rentan terhadap getaran atau pembalikan beban.
-
Penopang (Bantalan): Poros berongga menggunakan bantalan dorong rol tirus SKF , yang menahan gaya dorong aksial kerucut , dan bantalan rol bulat besar (500 x 830 x 325) menahan gaya radial.
-
Pelumasan dan penyegelan: Jaringan pipa kaku internal dan manifold injeksi menyemprotkan oli bertekanan langsung ke titik-titik kontak. Segel labirin melindungi rumah bantalan dari air pembersih kerak, kerak, dan kontaminan lain di sekitarnya.
Berat:
-
Massa kosong: Sekitar 8.500 kg (8,5 ton).
-
Massa saat beroperasi: 10.000 kg (10 ton) per unit. Berat ini termasuk sistem pelumasan, cairan, braket antarmuka mesin, dan aksesori (sensor, katup, dll.).
galeri foto
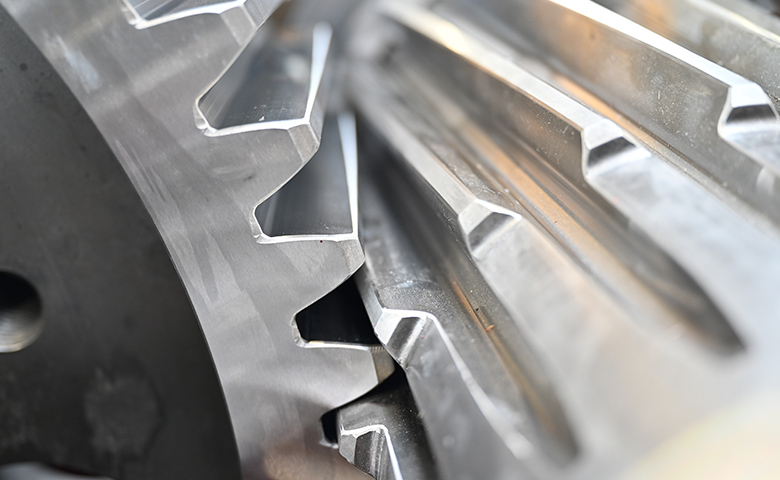
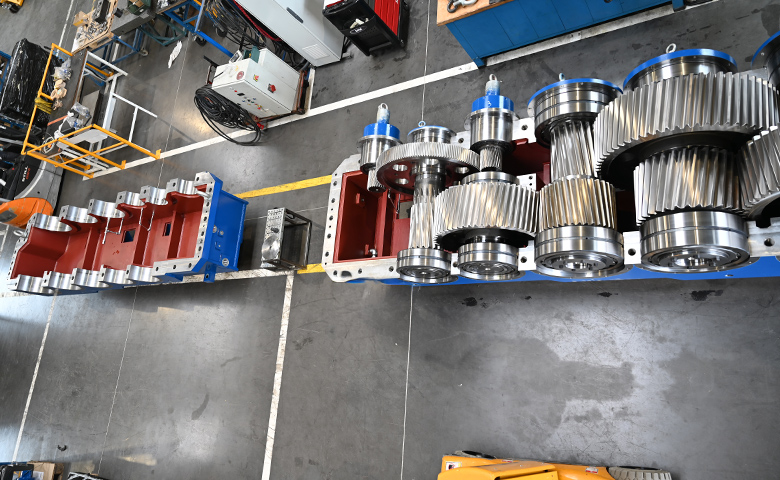
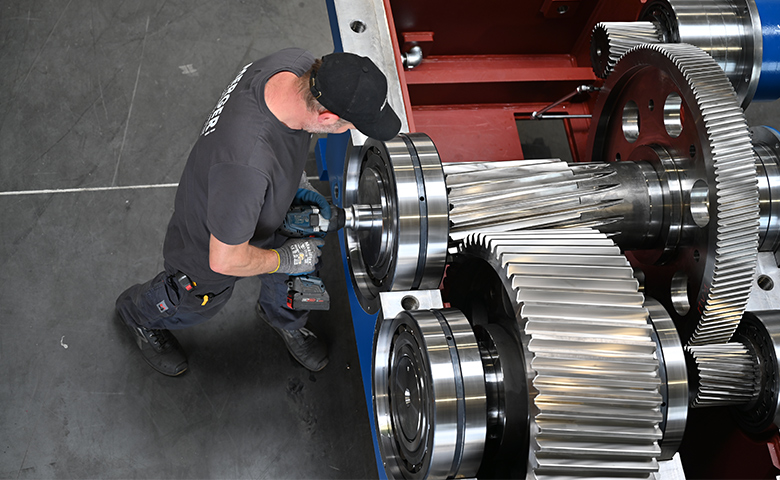
Penggulungan panas: prinsip deformasi mekanis
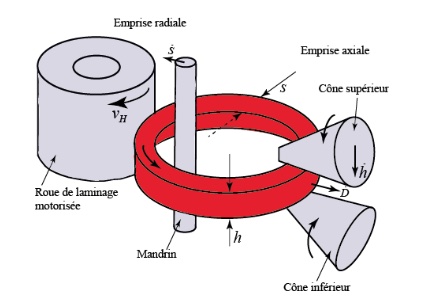
Mesin ini awalnya menerima sepotong baja kasar (disebut blanko atau cincin kasar), yang tebal, tinggi, dan memiliki diameter kecil. Potongan besar ini dipanaskan terlebih dahulu hingga suhu yang sangat tinggi agar mudah dibentuk.
Mesin penggiling kemudian menggunakan gabungan gaya dari beberapa silinder untuk menghancurkan dan meregangkan logam:
- Aksi radial (dikendalikan oleh reduktor utama): Silinder utama memberikan tekanan terus menerus pada dinding luar cincin yang berputar. Di bawah gaya mekanis yang ekstrem ini, baja tersebut hancur, menipis, dan meregang. Tindakan ini meningkatkan diameter akhir mahkota.Prinsip fisika yang sama berlaku ketika Anda melebarkan adonan berbentuk cincin dengan menggulirkannya di antara jari-jari Anda: semakin tipis dindingnya, semakin besar diameter cincin tersebut.
- Aksi aksial (dikendalikan oleh reduktor kerucut): Saat diameter bertambah, dua silinder berbentuk kerucut menjepit baja pada permukaan atas dan bawahnya. Tindakan ini memungkinkan untuk mengkalibrasi secara tepat tinggi dan kerataan mahkota.Mencegah logam mengalami deformasi tak terkendali di bawah tekanan silinder utama.
Untuk produk jadi yang mana?
Berkat kerja ganda simultan ini (radial dan aksial), mesin penggiling mengubah blok logam yang padat menjadi mahkota atau cincin baja berdiameter besar , berbentuk lingkaran sempurna, dengan ketebalan dan tinggi yang terkontrol secara ketat.
Bagian-bagian ini (mahkota gulungan tanpa sambungan) kemudian digunakan dalam industri teknologi tinggi untuk memproduksi:
-
Bantalan berukuran sangat besar (untuk turbin angin atau terowongan).
-
Flensa penghubung untuk tangki atau pipa.
-
Komponen untuk sektor penerbangan, perkeretaapian, atau antariksa.
Kendala teknis dari proses manufaktur ini
Batasan yang terkait dengan aplikasi akhir:
Proses penggulungan panas untuk mahkota menciptakan lingkungan kerja yang menantang, khususnya untuk komponen transmisi:
-
Kombinasi gaya multidireksional: Proses ini secara simultan menerapkan beban pada dua sumbu geometris yang berbeda. Kotak roda gigi harus menyerap gaya radial kontinu selama pengurangan ketebalan cincin, serta gaya aksial permanen selama kalibrasi permukaan ujung.
-
Suatu rezim guncangan mekanis berulang: Penjepitan lembaran baja termal di antara silinder penggulung menyebabkan puncak beban sesaat (guncangan penetrasi) yang langsung ditransmisikan ke poros dan roda gigi.
- Kondisi termal yang sulit dan polusi: Rumah filter tersebut beroperasi di dekat logam di MERGER. Rumah filter tersebut terpapar radiasi termal yang kuat, semprotan air yang terkait dengan proses penghilangan kerak, dan atmosfer yang jenuh dengan kerak, yaitu partikel oksida besi yang sangat abrasif.
Persyaratan arsitektur dari spesifikasi tersebut
Operator pabrik baja telah merumuskan kriteria khusus dengan tujuan untuk menstandarisasi pabriknya:
-
Batasan unik terkait motorisasi: Pelanggan hanya diperbolehkan menggunakan motor listrik standar ABB 630 kW.
-
Arsitektur motor ganda yang wajib: Untuk mencapai daya yang dibutuhkan sebesar 1.260 kW pada penggerak utama dengan motor-motor yang dipaksakan ini, MERGER harus merancang gearbox khusus dengan poros input ganda paralel yang menggabungkan sistem penjumlahan daya mekanis.
-
Rasio reduksi yang tepat: Perangkat harus mematuhi kinematika yang ketat, yaitu rasio tepat 80,248 untuk reduktor utama (4 rangkaian reduksi) dan 19,104 untuk reduktor kerucut (3 tahap dengan penggerak sudut 90°).
- Tidak ada cacat sebelum pengiriman: Karena besarnya biaya finansial yang akan ditimbulkan oleh kegagalan pada aliran logam panas, MERGER harus memvalidasi 100% kinerja dan daya tahan roda gigi di bangku uji pabriknya (analisis getaran, termografi, dan uji kontak biru) sebelum perjanjian pengiriman.
Solusi spesifik yang diusulkan oleh kantor desain kami
Untuk memenuhi secara tepat batasan pabrik penggilingan Italia, kantor desain MERGER mempelajari semua batasan yang terkait dengan spesifikasi dan mengusulkan solusi spesifik yang divalidasi oleh klien.
- Penerapan sistem pelumasan paksa: Untuk menghilangkan panas yang dihasilkan oleh proses dan pengoperasian internal, setiap reduktor dihubungkan dengan unit pelumasan bermotor independen, yang dilengkapi dengan sensor aliran, filter, dan blok pendingin oli.
- Sistem penyegelan yang diperkuat: Untuk melindungi komponen internal dari air proses dan kerak, MERGER telah menerapkan sistem penyegelan dinamis khusus (segel labirin dan sekat) pada keluaran poros. Dengan demikian, keluaran poros dilindungi oleh sistem tanpa kontak, mencegah kontaminan masuk ke dalam bantalan.
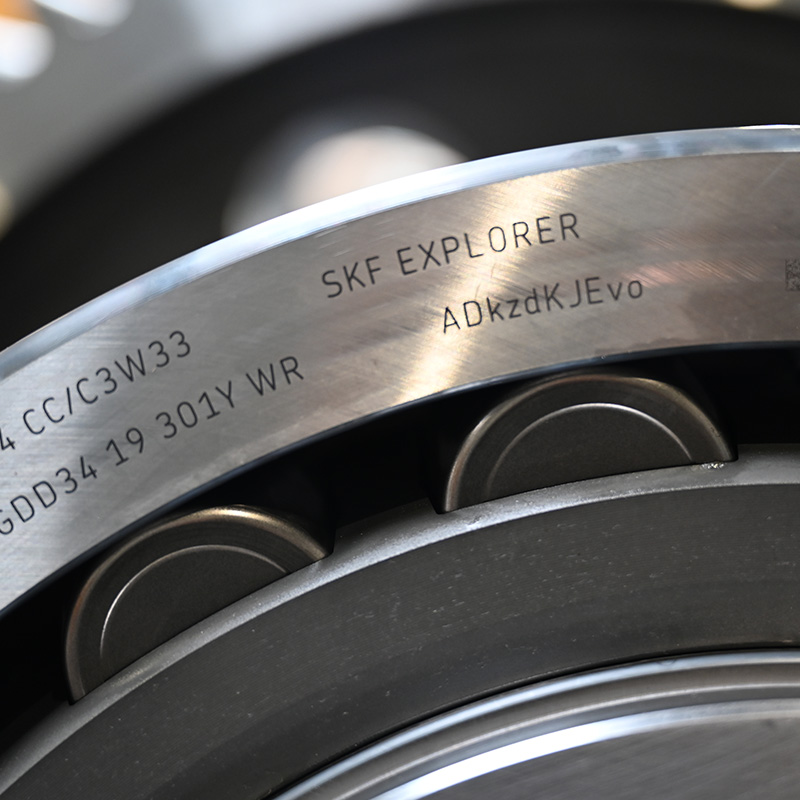
- Pilihan bantalan SKF yang diperkuat: Panduan ini disediakan oleh bantalan rol berkapasitas tinggi dari katalog. SKF (khususnya seri 22344, 22356, dan 23264 untuk gearbox utama). Seri-seri tersebut dipilih secara khusus dengan Set radial C3 untuk menyerap peningkatan suhu yang signifikan tanpa risiko penyumbatan atau kemacetan pada bola/rol.
Layanan kami: dari desain hingga pengiriman gearbox pabrik penggilingan.
Fase rekayasa, catatan perhitungan, dan pemodelan
Proyek ini dimulai dengan fase studi penting untuk menentukan ukuran peralatan yang akan承受 torsi ekstrem dan guncangan berulang.
Perhitungan kekuatan roda gigi: Kantor desain internal MERGER menggunakan perangkat lunak simulasi KISSsoft untuk memodelkan profil roda gigi dan menghitung ketahanan lelah dan patahnya sesuai dengan standar internasional ISO 6336. MERGER memberikan catatan perhitungan untuk keseluruhan proyek.
Validasi bersama ketahanan terhadap guncangan: MERGER berkolaborasi dengan para insinyur ahli dari CETIM (Pusat Teknik untuk Industri Mekanik) untuk memvalidasi ketahanan mekanis jalur poros dan tidak adanya deformasi pada rumah poros terhadap puncak beban selama penetrasi baja ke dalam pabrik penggilingan.
Desain arsitektur spesifik: Para insinyur kami menyusun rencana keseluruhan untuk rumah motor ganda dengan sumbu paralel (pereduksi utama) dan rumah ortogonal (pereduksi kerucut).
Pembuatan, pemotongan, dan perlakuan termokimia
-
Pembuatan dan pemotongan roda gigi : Semua roda gigi dibuat dari blok baja padat yang khusus digunakan dalam industri metalurgi/baja.
-
Perlakuan pengerasan panas : Roda gigi menjalani siklus karburisasi-pendinginan.
-
Penggilingan profil akhir : Setelah diproses, gigi roda gigi digiling pada mesin presisi tinggi untuk mencapai geometri sempurna dan kekasaran maksimum yang sangat rendah ( Ra = 0,8 ). Operasi ini sangat penting untuk mencapai persambungan yang halus, membatasi pembangkitan panas, dan mengurangi getaran.
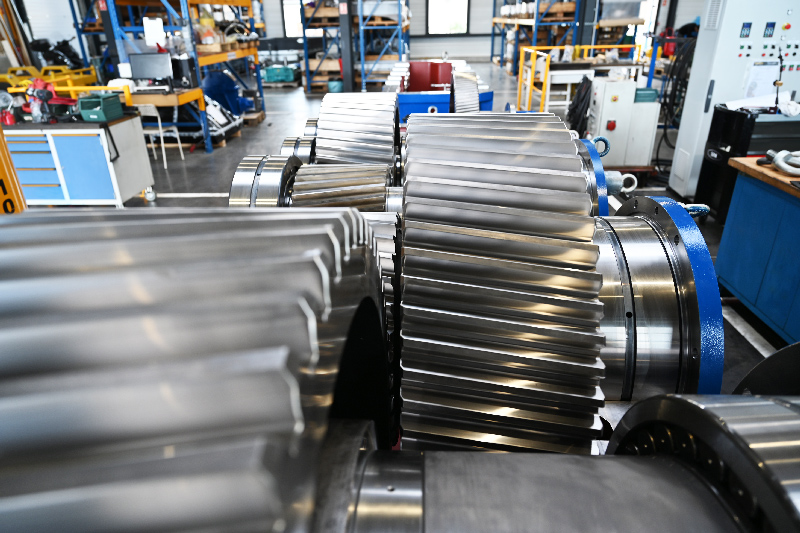
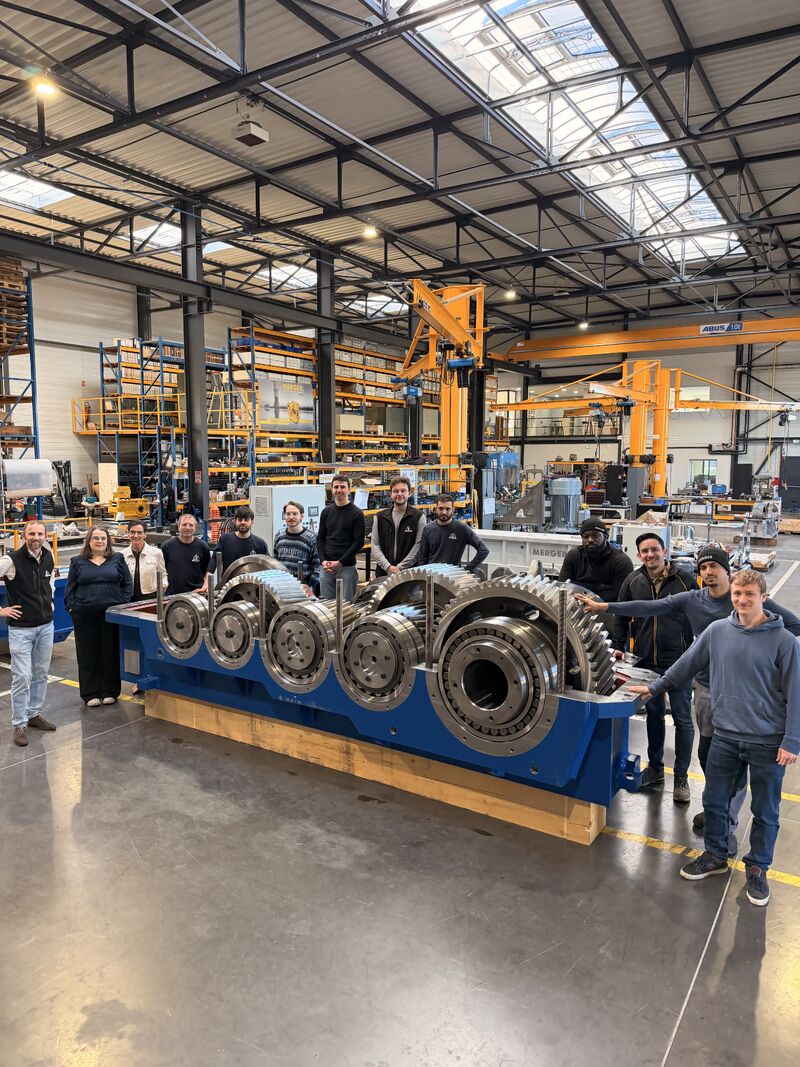
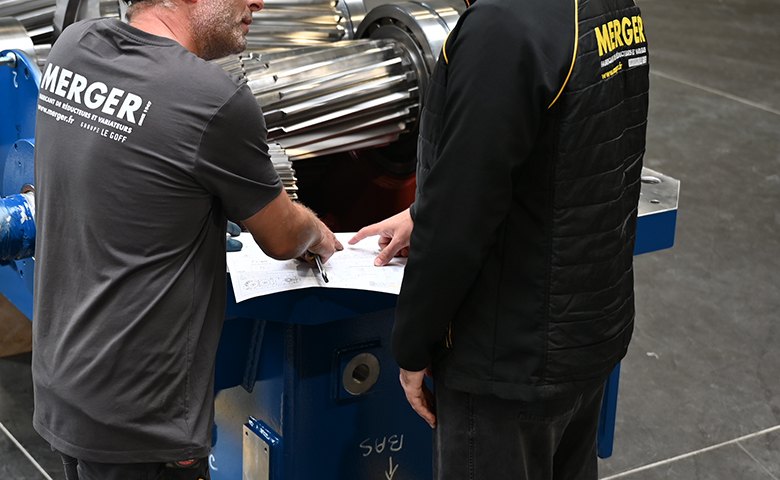
Perakitan dan penyetelan mekanis di bengkel.
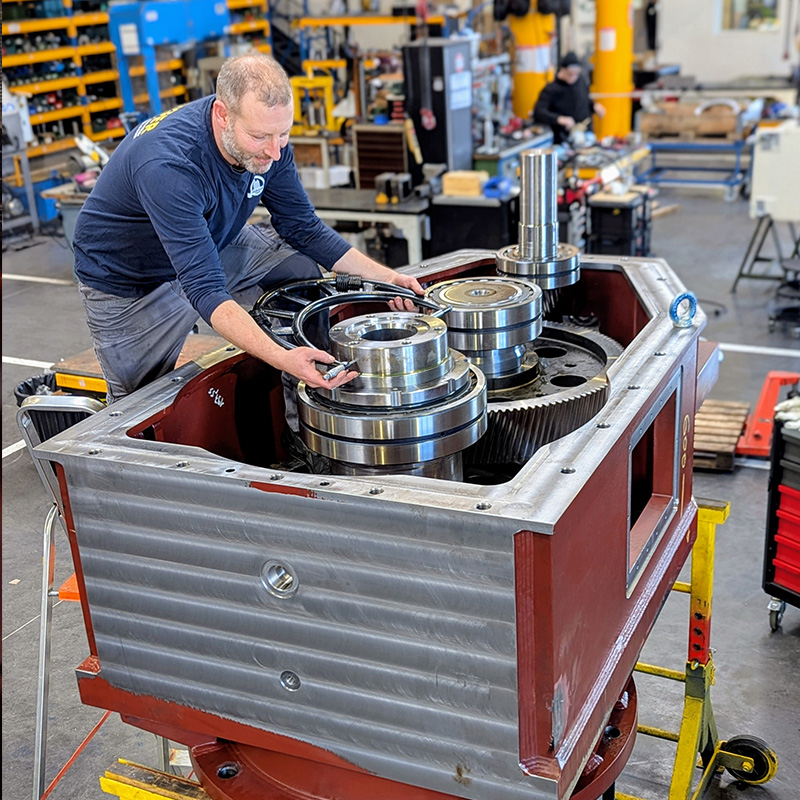
Perakitan berlangsung di bengkel kami di Corbas. Diperlukan waktu satu bulan dari persiapan hingga pengiriman untuk gearbox utama.
-
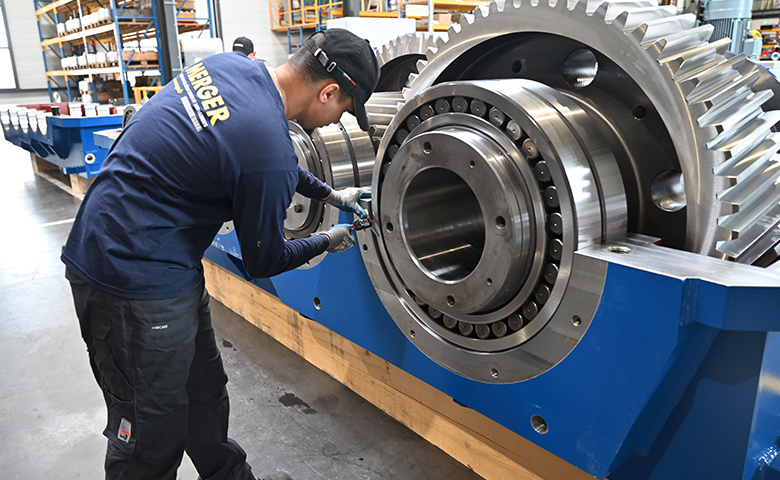
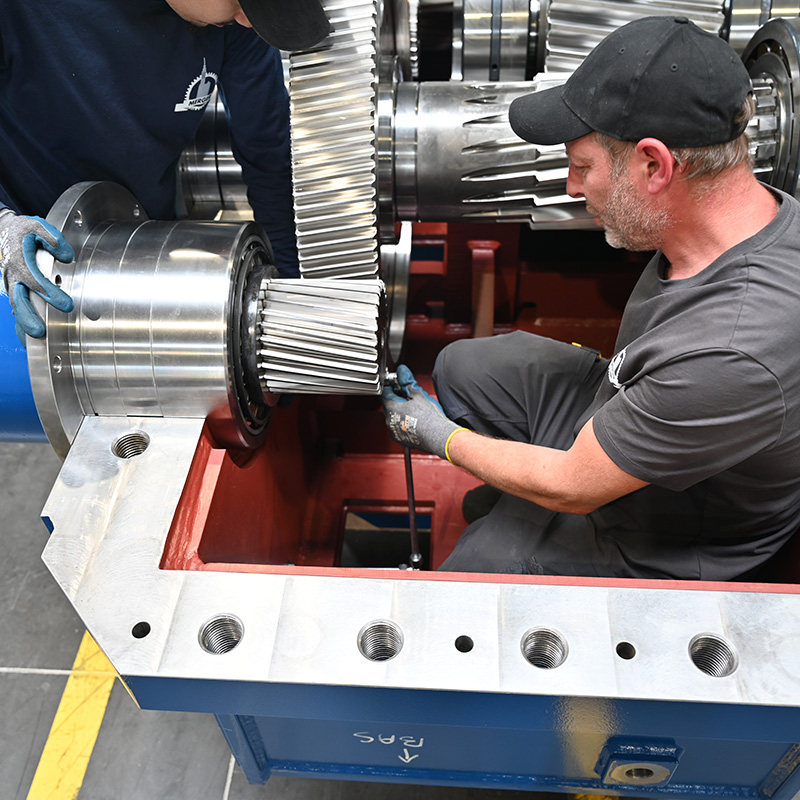
Perakitan bantalan: Bantalan SKF dipasang menggunakan sistem pemasangan panas. Bantalan rol tirus digunakan untuk poros input kerucut, dan bantalan rol bulat digunakan untuk gearbox utama. Bantalan gearbox utama memiliki penyesuaian khusus yang disesuaikan dengan kendala termal industri baja.
-
Uji kontak gigi menggunakan biru Prusia: Sebelum menutup rumah roda gigi, dilakukan uji kontak mekanis menggunakan biru Prusia. Hal ini memungkinkan verifikasi visual bahwa permukaan kontak antara gigi terdistribusi sempurna di seluruh lebar roda gigi pinion.
-
Penyesuaian dan penutupan selubung: Selubung baja yang dilas dirakit. Sekrup struktural, dengan kelas kualitas 12.9 , dikencangkan hingga torsi nominal menggunakan alat torsi terkontrol. Semua kunci internal yang digunakan menjalani perlakuan yang memberikan kekerasan minimum 110 daN/mm².
Analisis dan kontrol
Sebelum otorisasi pengiriman, setiap unit menjalani protokol kontrol dalam kondisi tanpa beban dan berbeban untuk memvalidasi perilaku dinamis.
-
Analisis spektral getaran: Akselerometer mengukur perilaku getaran roda gigi dan bantalan untuk mendeteksi anomali persambungan sekecil apa pun.
-
Pemantauan termografis: Kamera termal memantau perubahan suhu pada bantalan SKF untuk memvalidasi fungsi yang tepat dari sirkuit pelumasan.
-
Pengujian sirkuit hidraulik: MERGER menguji kekedapan penutup (dilengkapi dengan cincin-O) dan saluran keluar poros (dilindungi oleh segel labirin dan sekat). Indikator listrik untuk penyumbatan filter dan probe suhu sistem pelumasan paksa diuji dan dikalibrasi.
Perlindungan dan persiapan sebelum pengiriman
-
Berkas teknis pabrikan: MERGER telah mencatat semua laporan kontrol, sertifikat material baja (18CrNiMo7-6 dan 42CrMo4) dan kurva uji dalam berkas teknis akhir.
-
Perlindungan dan pengangkutan berat: Reduktor dikeringkan, diberi perawatan anti-korosi pelindung internal, dan kemudian dicat (warna RAL 7041).
Temukan lebih banyak gambar dari proyek ini.